近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
电线电缆料的挤出产线上,最怕看到的是:主机电流忽高忽低,机头压力表指针来回摆动,计米产量时多时少。冷喂料挤出机连续生产一旦出料不稳,下游包覆的绝缘层厚度就会跟着波动,轻则外观不良,重则整盘返工。不少工厂的第一反应是怀疑胶料批次,或者直接提高转速把产量"压"回去,结果往往越调越乱。其实波动大多能归结到三组工艺参数上,本文按排查顺序逐一拆解,帮你把连续运行的稳定性找回来。
出料波动在电线电缆料生产里有几个典型表现:机头压力不稳、挤出胶条表面时粗时细、主机电流波动、单位时间产量忽高忽低。这些表象背后,最常见的两个误判值得警惕。
一是把问题全部归咎于胶料。换一批料试试看,确实能排除一部分因素,但如果波动是周期性的、缓慢发展的,问题多半出在设备或参数上。二是盲目提高螺杆转速补产量。转速上去了,短时产量是回来了,但剪切热跟着上升,料温升高、粘度下降,机头压力进一步波动,形成恶性循环,反而把原本的小问题拖成大问题。
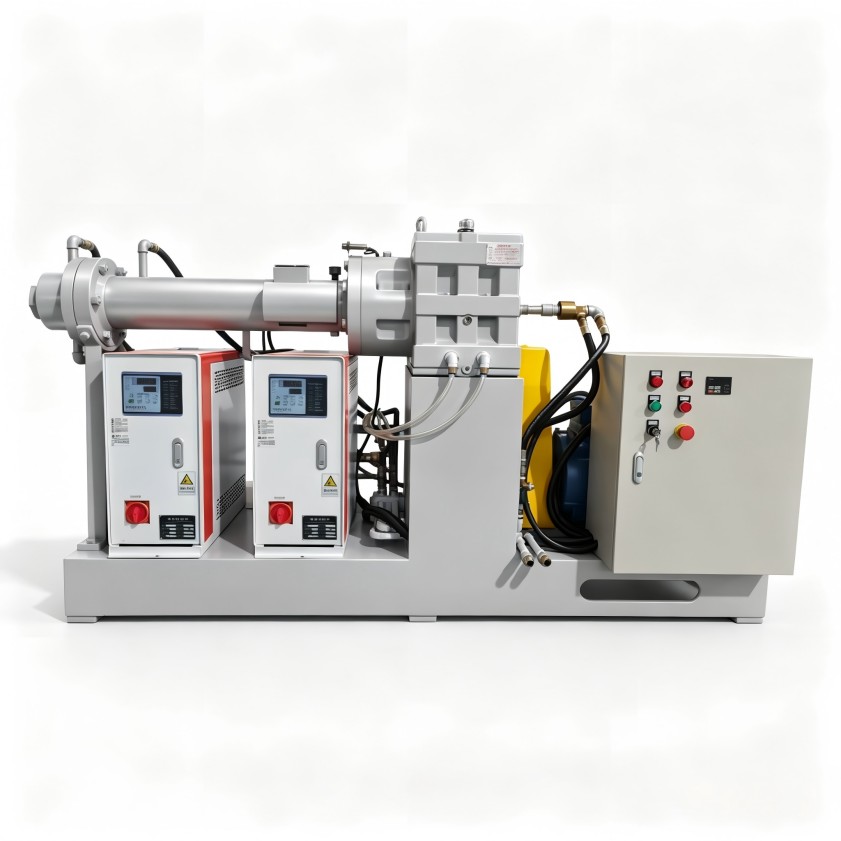
冷喂料挤出机靠螺杆在较低温度下直接"咬住"胶料完成输送,喂料段的状态决定了每一转能带走多少料,这是稳定性的源头。
排查方法很直接:在波动发生时记录喂料段实际温度,并对比不同批次胶料的门尼数据。温度正常而波动与换批时间高度重合,就要在来料检验和预热环节找原因。
转速、料温、机头压力三者是联动的。转速升高,剪切生热增加,胶料温度上升、粘度下降,机头压力随之变化;而机头压力又反过来影响实际输出量,单拧一个旋钮很难解决问题。
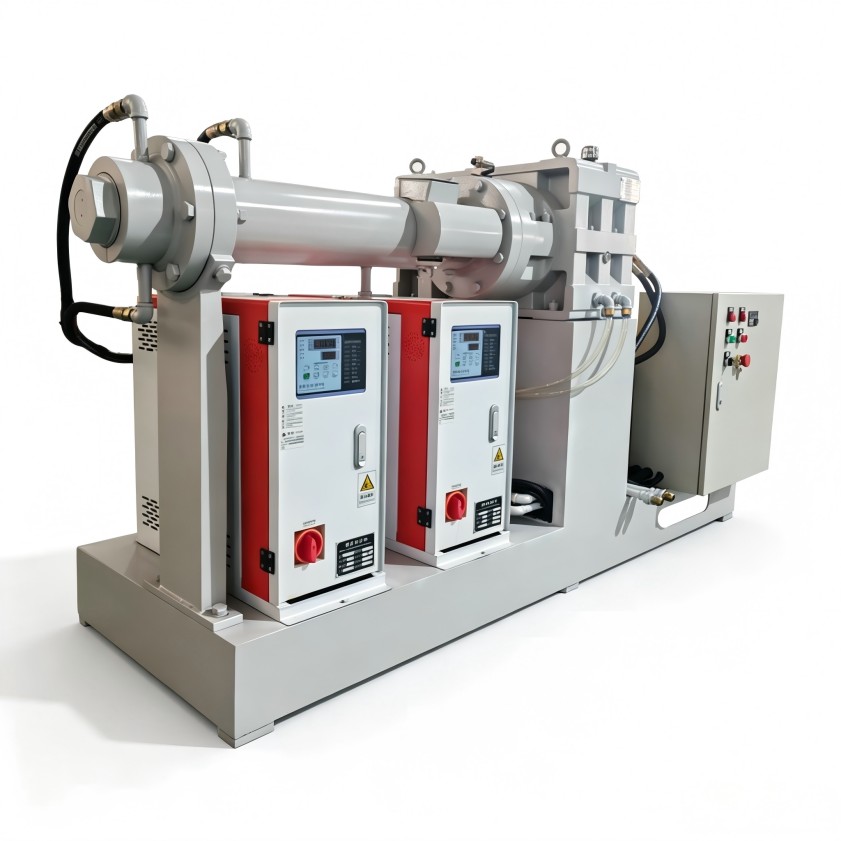
冷喂料挤出机连续生产中,产量"越干越低"还有一个隐蔽原因:滤网阻力。随着运行时间累积,滤网逐渐被杂质堵塞,机头压力缓慢爬升,流量持续下滑。如果操作工只凭感觉提速,就会掩盖这个渐变过程,直到压力超限才被动停机,损失远比按时换网大得多。
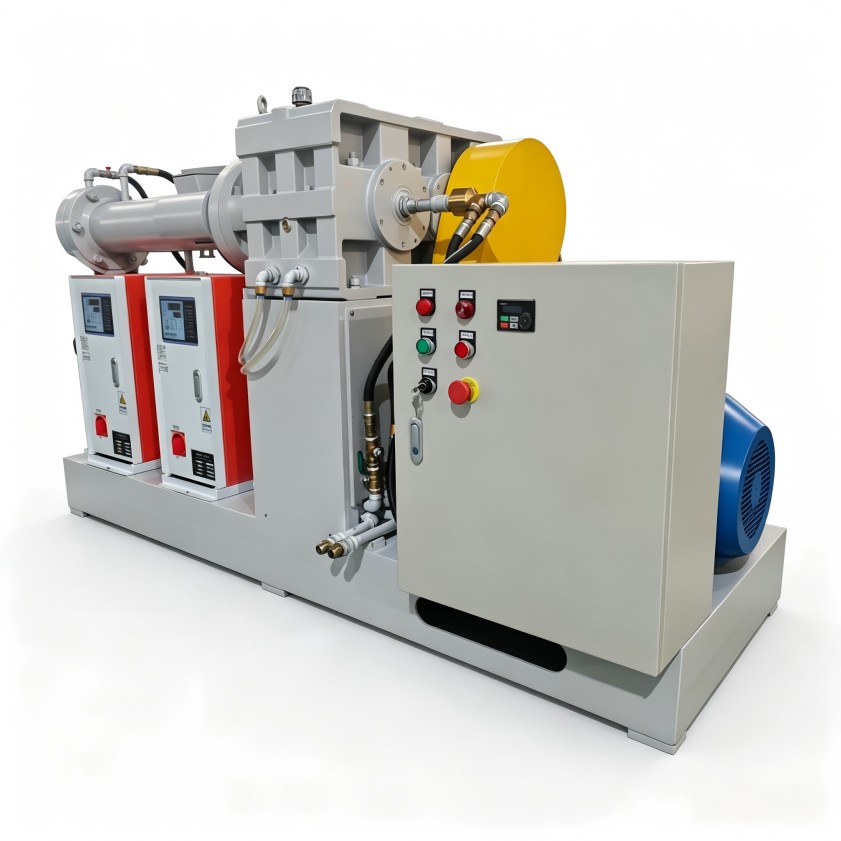
建议把机头压力作为核心监控参数,设定正常波动区间。压力缓慢爬升时优先检查滤网,而不是直接调转速;换网后产量明显回升,基本可以确认问题在阻力端。
长时间连续运转后,设备自身的状态会成为新的变量,这也是很多"参数没动、产量却变了"问题的根源。
这类问题的共同特点是渐进式发展,靠单次调参无法根治,需要定期校验温控仪表、测量螺杆配合间隙,并把这些项目纳入计划性维护,而不是等到停机再处理。
冷喂料挤出机连续生产的稳定性,最终靠管理习惯兜底。建议将各段温度、机头压力、主机电流、螺杆转速和实际产量纳入每班记录,形成自己产线的参数基准线;任何一项偏离基准,按"喂料段—转速背压—设备状态"的顺序排查,而不是凭经验单点调整。
设备的底层能力同样关键。温控系统的响应速度、螺杆结构与胶种特性的匹配程度,决定了参数可调的空间有多大。利拿实业在橡塑挤出设备领域拥有15年以上研发经验和70多项自主专利,可根据胶种特性与产能需求提供全流程非标定制方案,并通过全球本地化售后网络支持产线的长期稳定运行。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信