近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
色母粒生产最怕的就是批次间色差:同一个配方,上一锅颜色正常,下一锅就偏色,返工、降级处理、客户投诉接连而来,原料和工时全搭进去。遇到这种情况,多数工厂的第一反应是调配方、换颜料批次、查操作工,却很少怀疑设备。事实上,堆叠式炼胶机自动化控制的任何一处参数漂移——填充系数、温控精度、卸料与翻炼的联动时序——都会让每一锅的分散状态产生差异。下面按排查顺序把这三组参数拆开讲,帮你判断色差到底该从工艺改起,还是该从设备查起。
堆叠式炼胶机把密炼和开炼上下叠在一起:上层密炼机完成混炼分散,胶料靠自重直接卸到下层开炼机,经翻炼、均化后出片,两层之间由堆叠式炼胶机自动化控制系统按设定逻辑衔接。链路很短,但每一个环节都在影响颜料的分散程度。
色差的直接成因,是颜料在胶料中分布不匀,或不同批次的胶料经历了不同的热历史。配方和操作当然可能是变量,设备参数漂移却更隐蔽:传感器缓慢失准、阀门响应变钝、计量出现偏差,问题是一点一点积累出来的,等到色差肉眼可见时,往往已经偏了很久。
这里有个简单的区分线索:色差若表现为无规律的随机波动,多半与每锅的填充量和时序有关;若表现为一段时间内逐渐偏移,温控失准的可能性更大。带着这个初步判断往下查,效率会高很多。
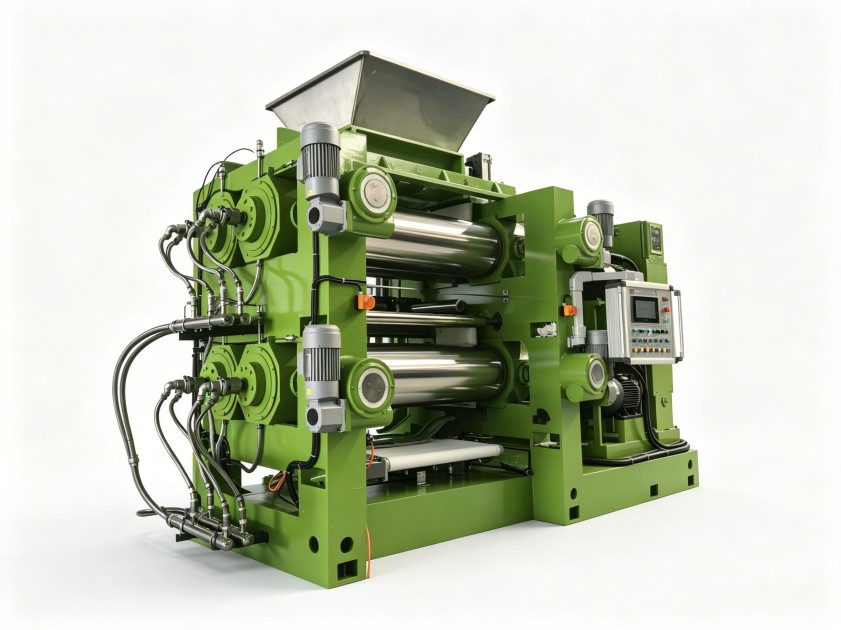
填充系数偏低时,胶料在密炼室里"打空",转子的剪切作用传递不到物料上,颜料结团打不开;偏高时,扭矩和温升都压不住,载体树脂可能提前降解,色相跟着偏移。两种情况落在成品上都是颜色不一致,成因却完全相反,处理方式也不同。
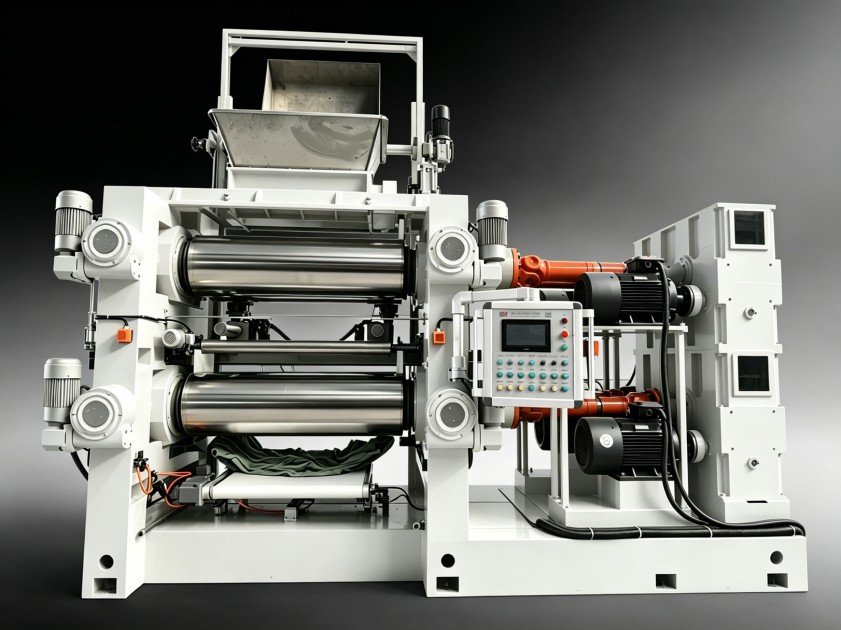
自动投料要成立,有两个前提:计量称是准的,人工补料是受控的。计量长期不校准,或者现场为赶产量随手增减,每一锅的实际填充量就不一样,后续所有参数都会被带偏。
投料时序同样由程序控制:载体树脂、颜料、助剂的下料顺序和间隔时间,决定颜料是被均匀润湿分散,还是被树脂团块包裹、在下料口飞扬损失。时序混乱的锅次,颜色偏差往往也最明显。
排查可以从三个动作开始:
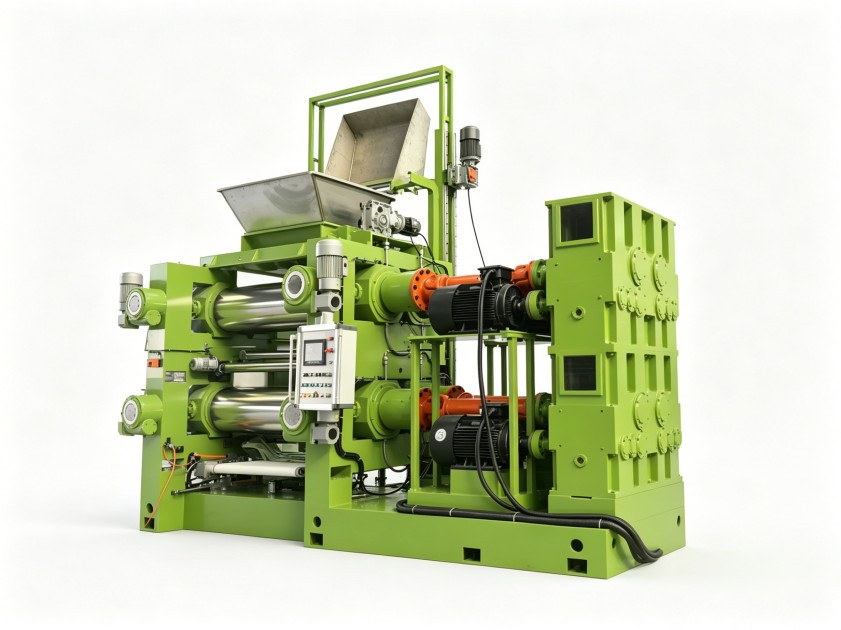
色母粒对温度是双向敏感的:温度偏低,胶料黏度高、剪切传不动,颜料分散不开;温度偏高,载体降解,部分有机颜料的色相发生变化。堆叠式炼胶机自动化控制在温度上的难点,恰恰是上下两层的联动——密炼室、转子和卸料门的温度决定卸料时胶料的状态,下层辊筒温度决定翻炼和出片质量,上层一旦过热,下层再怎么压也补救不回来。
所以只盯控制屏上的设定温度没有意义,要看同一锅内混炼中后期的实际温度曲线稳不稳、波动范围有多大。
测温点积胶、探头老化、安装位置偏离胶料主流区,都会让读数滞后于真实温度。屏幕显示一切正常,胶料其实早已超温——这类隐性超温是色差的常见推手。
冷却水阀开度不足、管路结垢、PID 参数长期未整定,都会造成超温后降温缓慢。每锅过炼程度不同,颜色自然一锅一个样。把水阀响应时间和降温斜率纳入日常点检,比反复调整配方有效得多。
卸料时机由自动化逻辑触发,常见方式有按时间、按温度、按能量三种。只按固定时间卸料的系统,在环境温度和投料量波动存在时,卸料瞬间胶料的实际成熟度每锅都不同;结合温度或能量综合判断,批次一致性会好得多。
卸料门开启后,胶料靠自重落到下层辊筒。若下层辊筒尚未达到设定状态,或接料节奏与卸料速度不匹配,先落下的胶料和后落下的胶料,经历的翻炼时长就不一样,均化程度随之拉开差距。
自动翻炼次数不足,均化不彻底;辊距波动带来片厚不一,后续造粒或计量时的颜色表现也会不同。这些动作全部由程序控制,建议逐项核对系统记录里每锅的卸料温度、翻炼时长与出片参数是否一致。
自动化控制的价值不只是省人工,更在于每一锅的时间、温度、能量曲线都能留存,成为质量追溯的依据。可以挑出色差合格的批次,把它的曲线作为基准模板,此后每一批异常都逐段对比,差异出现在哪一段,就回到对应环节处理,而不是整锅参数推倒重来。
要让这套方法长期有效,两件事需要形成制度:
如果现有设备的控制系统功能有限——存不了曲线、温控分区太少、上下层联动逻辑写死——改造或更新设备时,要把温控分区、数据记录、配方管理和联动逻辑的开放性逐项与供应商确认清楚。一套贴合色母粒热敏特性的堆叠式炼胶机自动化控制方案,往往需要非标设计。利拿实业支持全流程非标定制,可结合具体工艺配置相应的温控与联动方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信