近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
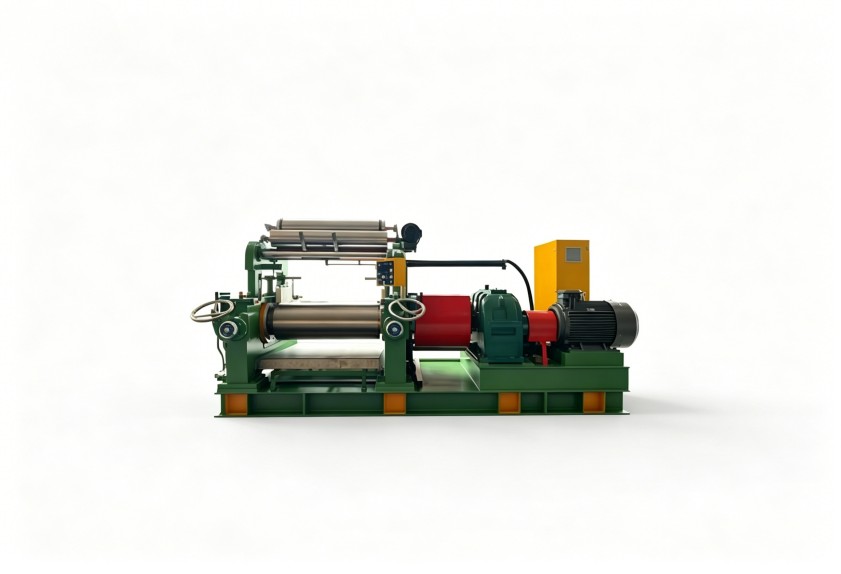
做橡胶密封件的车间,大多遇到过这种情况:同一台开炼机、同一套配方,前几个月出片顺畅,最近却开始粘辊,胶料表面发花,胶坯的外观合格率跟着下滑。配方查了一遍,工艺参数对了一遍,最后发现问题出在辊面——镀铬层已经磨得不均匀了。不少设备管理人员对开炼机辊面镀铬的日常状态关注不够,往往等胶料出了批量问题,才回头检查辊筒。下面从镀层作用、磨损信号、维护习惯和重镀判断四个维度,把辊面管理这件事讲清楚,帮助车间把检查做在前面。
开炼机辊筒多为铸铁或铸钢基材,如果直接用于炼胶,很快会磨损、生锈、粘胶。表面镀硬铬之后,辊面获得三方面能力:
此外,镀层的光洁度直接决定出片表面质量。密封件对胶坯外观和致密性要求高,辊面状态稍有波动,制品表面就可能出现压痕、麻点。
开炼机辊面镀铬层的磨损是渐进的,每天都在变化,靠感觉很难察觉。建议把以下五个信号纳入日常点检:
很多开炼机辊面镀铬层的早期失效,不是磨出来的,而是"用"出来的。以下习惯在车间里并不少见:
规范的重镀流程,需要先磨削去除残余铬层和损伤层,再重新镀硬铬、抛光,并控制镀层厚度的均匀性与结合力。应选择具备硬铬电镀工艺能力的供应商,镀后索取厚度和外观检测记录;装机后先空运转、再低负荷试料,确认辊面状态正常后再恢复批量生产。
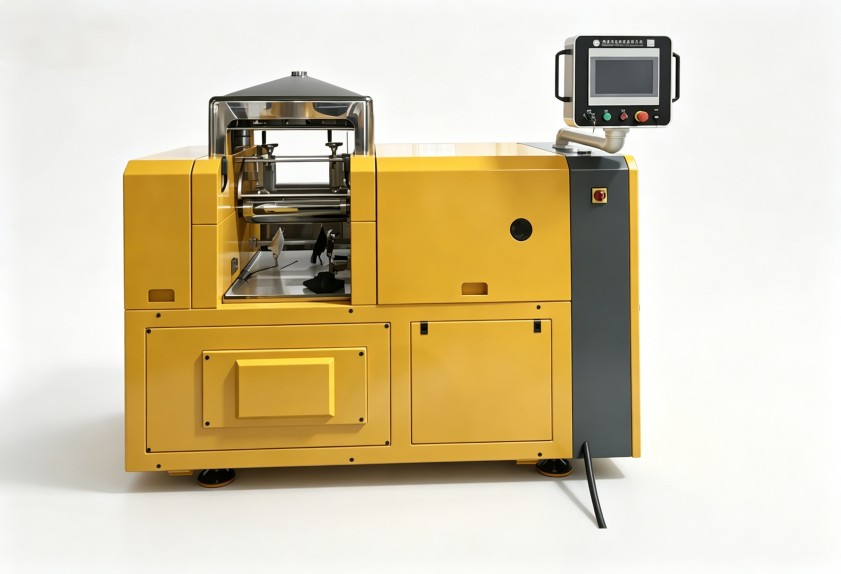
辊面问题其实可以在设备采购阶段就前置管理。与厂家沟通时,把胶种、填料类型与比例、日均产能、清洗频率等工况信息说清楚,厂家才能在辊筒材质和表面处理工艺上给出匹配方案。以利拿实业为例,其支持全流程非标定制,辊筒配置可结合胶料特性沟通确定,后期还可依托全球本地化售后服务网络获得维护支持,这比设备进厂后再补救要省心得多。
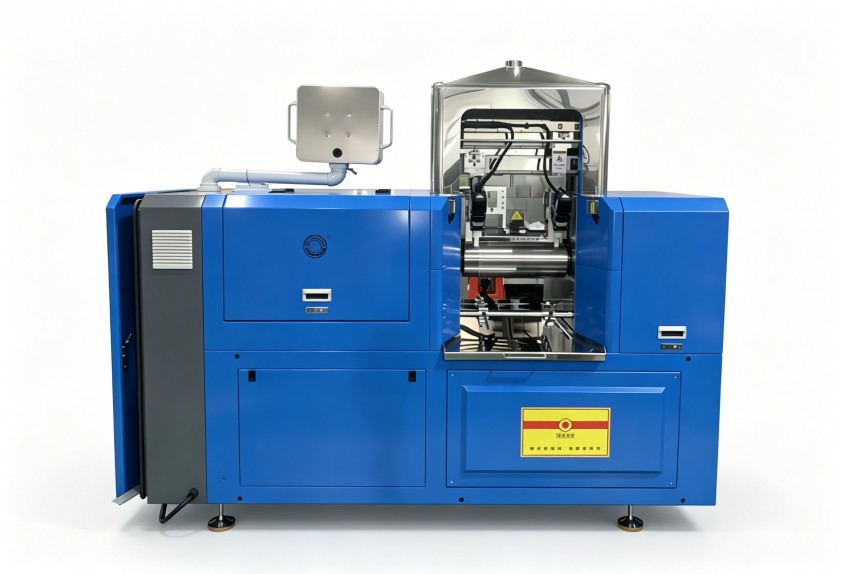
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信