近20年专注橡塑设备研发生产
主营密炼机、开炼机、挤出机、造粒机、过滤出片机

服务热线:
18046916153
咨询:18046916153
Q Q:18046916153
微信:18046916153
邮箱:lnmlj@linajx.com
做电线电缆料的工厂常遇到这种情况:密炼机主机参数不差,但批次间分散度不稳,换一种料要停机清半天,月底一算电耗还超预算。排查到最后,问题往往不在主机,而在前后衔接的辅机环节。不少工厂规划产线时习惯先定主机容积,再让辅机"跟着主机走",忽视了上料、卸料、冷却各环节与线缆料工艺的匹配。本文从辅机系统组成、工艺适配、能耗维护人工三笔隐性成本展开,帮你建立一套可对照的配置自查思路。
理清组成,才好谈配置。整条线以密炼机主机为中心,向前衔接上辅机,向后衔接下辅机。
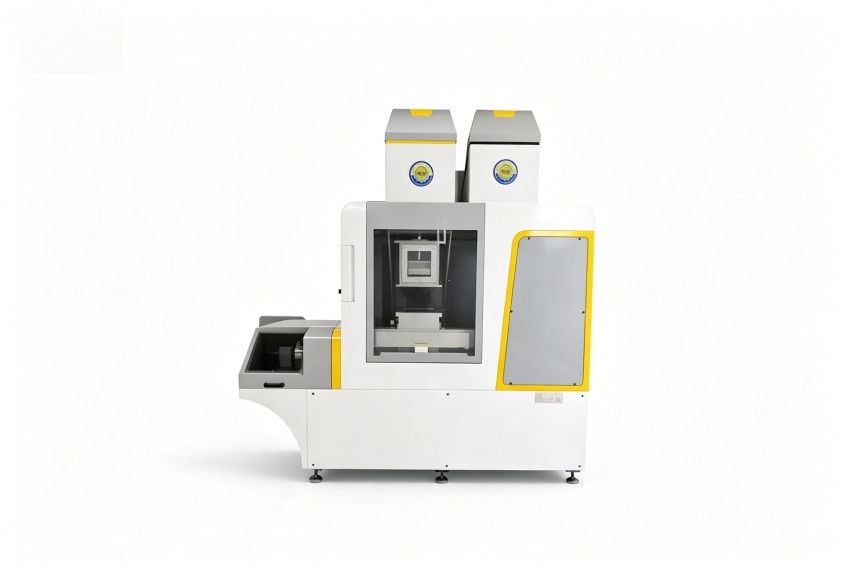
上辅机负责"料怎么进来":
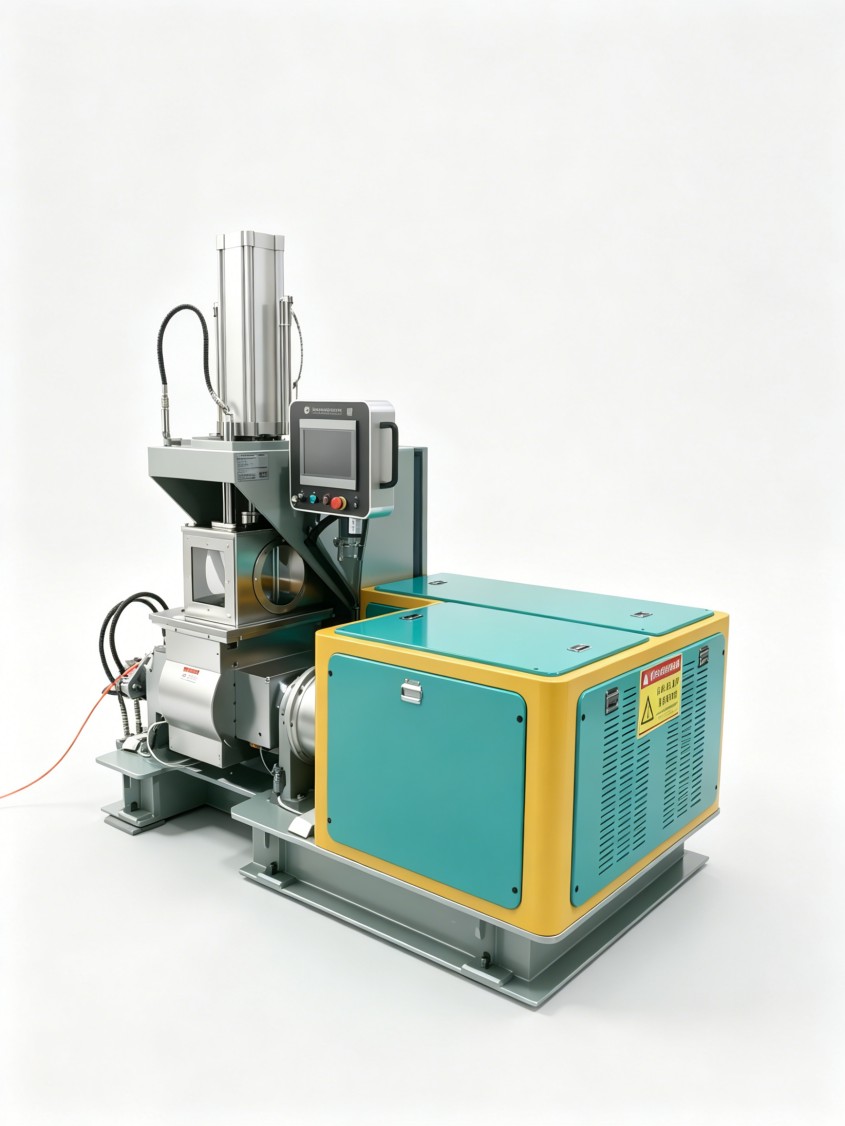
下辅机负责"胶怎么出去":
主机决定混炼能力的上限,辅机决定这个上限能不能稳定兑现。配料偏差会直接传导到配方一致性,卸料后的降温速度会压缩或放宽热敏胶料的品质窗口。很多工厂的批次波动,根源其实在辅机而非主机。
电线电缆料常见的PVC电缆料、PE及XLPE绝缘料、低烟无卤阻燃料,对辅机有三个突出要求。
一是高填充下的称量与输送能力。 出于阻燃和成本考虑,配方中氢氧化铝、碳酸钙等粉料占比高。粉料比例大时,称量系统的精度、防架桥和防粘壁能力直接决定每批料的分散稳定性,投料过程的粉尘控制还关系车间环保合规。
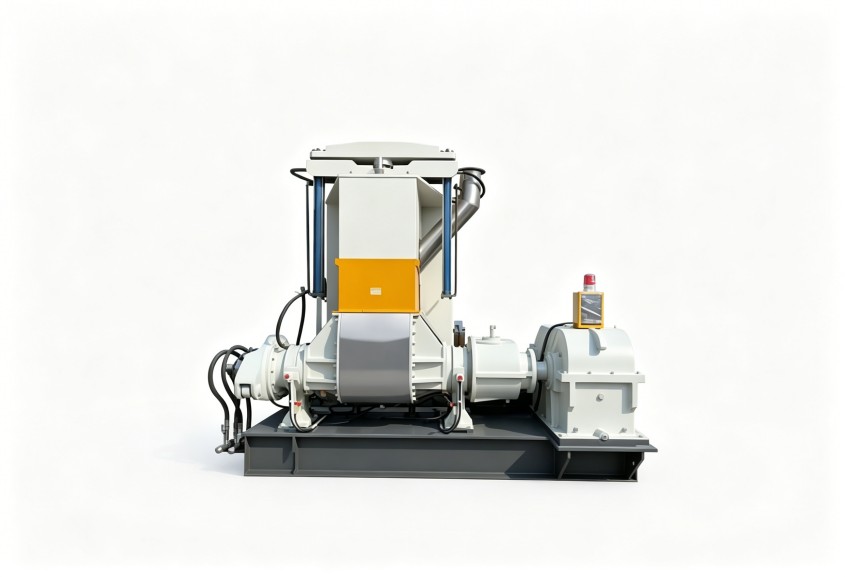
二是热敏胶料的降温衔接。 PVC料过热容易分解,卸料后需要下辅机快速接料、压片、降温,不能让胶料在高温区滞留等待。下辅机的接料速度与冷却效率,实际上圈定了主机的排胶节奏。
三是多品种切换的清机便利性。 线缆料颜色、规格多,换料频繁,辅机腔体、管路、输送通道能否快速打开清理,直接影响有效生产时间。
辅机能耗不只看单机铭牌功率,更看协同节拍。上辅机配完料等主机、下辅机空转等卸胶,都是不产生价值的耗电。配置时应核对配料周期、混炼周期、压片冷却周期是否大致咬合;风机与输送设备的变频配置、功率裕量,也会在长年运行中拉开电费差距。
采购前建议问清三个问题:密封件、刮刀、输送软连接等易损件,更换时是否需要大拆?粉尘环境下,称量传感器和电气元件有没有针对性防护?清机时腔体与管路能否快速打开?这些结构细节决定日后每月的停机小时数,也决定维修对熟练技工的依赖程度。
自动化等级并非越高越好,要匹配班组技能结构。自动配料能减少投料误差和粉尘接触,但对操作与维护人员的技能要求也更高。如果供应商只交设备不交方法,功能再全,现场也可能只用最基础的几个按钮。利拿实业在方案阶段会根据班组配置匹配合适的自动化等级,并提供相应的操作培训与工艺指导,避免设备能力闲置。
大批量、品种单一的工厂,优先保证节拍稳定与单位能耗:自动配料加连续压片冷却,减少人工干预点,让产线按固定节奏运行。
多品种、小批量的工厂,优先换料灵活性:称量系统要支持多组分配方管理,下辅机要有快速清胶结构,必要时按"主机共享、辅机分组"的思路规划。
厂房条件同样需要前置核对:上辅机储罐需要的层高与输送距离,下辅机冷却线需要的直线长度,都会反过来限制选型空间。还应为未来产能预留接口余量,避免扩产时辅机整体推倒重来。建议在方案阶段就让设备方参与布局核对,而不是设备定完再画平面图。
把前面的账落到纸面,采购决策会清晰很多:
一套密炼机辅机生产线配得好不好,最终都落在三个数字上:每吨料的电耗、每次换料的停机时间、每批料的合格率。先把三笔账算清楚,再去谈设备清单,配置就不容易跑偏。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
版权所有:广东利拿实业有限公司厚街分公司 【谷歌地图】
备案号:粤ICP备08110834号
扫码添加微信